-

+ 86-13404286222
-


Renseignez-vous maintenant
+ 86-13404286222
Renseignez-vous maintenant
L’approvisionnement en composants pour pneus à rouleaux HPGR s’apparente beaucoup plus à l’achat d’un récipient sous pression rotatif qu’à l’achat d’une pièce de rechange. Un rouleau de broyage haute pression se trouve à la tête d’un circuit de ciment ou de minéraux, et le pneu est le seul composant qui rencontre le lit de minerai des milliers de fois par heure. Un pneu qui arrive avec 0,2 mm hors tolérance, ou avec une carte de dureté qui s'arrête à la surface usinée, ne tombe pas en panne dans l'atelier du fournisseur. Il échoue en milieu de campagne, pendant une équipe de nuit, alors que le flux est toujours en cours.
Les équipes achats traitent souvent le pneu comme elles traitent un corps de pompe : établir un plan, comparer trois devis, confirmer la date de livraison. Cette routine reste valable jusqu’à ce que le premier train de pneus soit consommé, en une fraction de la durée de vie prévue. Les variables qui déterminent le résultat sont verrouillées bien avant la première coupe et incluent la propreté de l'acier, la réduction du forgeage, la profondeur du traitement thermique, la rétention des goujons, la couverture des inspections et la volonté du fournisseur de documenter tout cela.
Un jeu de pneus pour rouleaux HPGR est l'ensemble d'usure rotatif complet d'un rouleau de meulage haute pression : le corps du pneu forgé ou coulé, la surface de meulage formée par des goujons ou un rechargement dur soudé, l'arbre, l'agencement de verrouillage de transfert de couple et le groupe de roulements et de boîtiers qui positionne le rouleau sous charge.
Le pneu du rouleau est la bague extérieure remplaçable montée sur l'arbre du rouleau. Il porte les goujons ou revêtements qui forment la véritable surface de meulage, et c'est la seule partie de la machine conçue pour être consommée et échangée selon un cycle de maintenance planifié.
Les diamètres des rouleaux et les forces de pression spécifiques ont augmenté depuis trois décennies, et le évolution technologique des pneus rouleaux HPGR a suivi la même courbe : section plus lourde, dureté plus profonde, motif de crampons plus dense et contrôle plus strict du faux-rond à chaque étape.
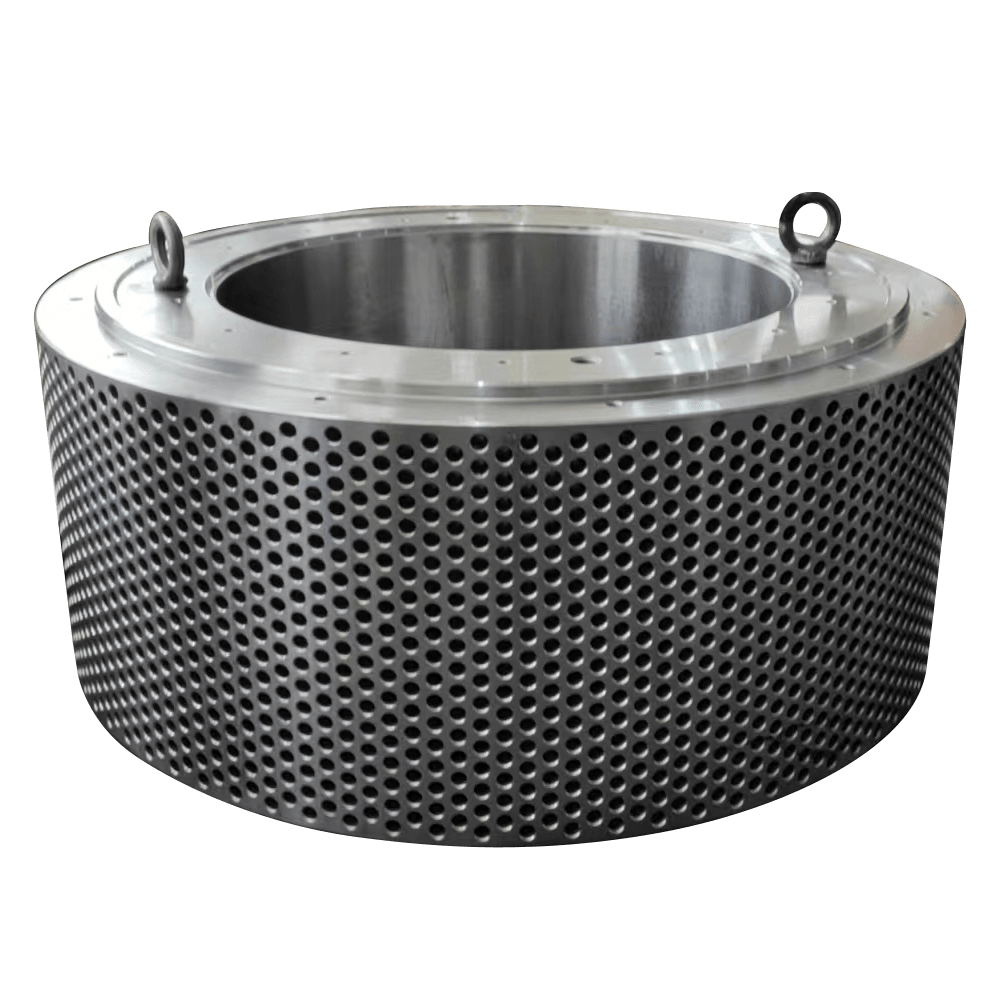 Fabricants de rouleaux de pièces de pneus HPGR Le rouleau est un élément d'équipement important du broyeur à rouleaux et est principalement utilisé dans l'industrie minière, l'industrie métallurgique, l'industrie chimique, les machines à ciment... Voir le produit →
La plupart des défaillances prématurées des pneus HPGR sont déterminées par la qualité du matériau, la réduction du forgeage et le traitement thermique, et non par la tolérance d'usinage finale. Un pneu qui quitte la presse avec une réduction insuffisante présente une ségrégation centrale qu'aucun traitement thermique ultérieur n'élimine, et cette ségrégation devient un chemin de fissure une fois que les crampons commencent à transmettre la charge.
La deuxième erreur de spécification récurrente est la dureté écrite sous la forme d’un seul chiffre. Un pneu de 340 HB sur la face usinée et de 260 HB à 40 mm de profondeur se comporte complètement différemment d'un pneu qui contient 320 HB sur la même profondeur, même si les deux réussissent le contrôle de dureté entrant.
C'est exactement pourquoi l'itinéraire des matériaux fait partie de la décision d'approvisionnement. Des fournisseurs tels que Jiangyin Huanming Machinery Co., Ltd. conservent le moulage, le forgeage, le soudage et l'usinage lourd sous un même toit, ce qui raccourcit la boucle entre un écart de dureté constaté lors du traitement thermique et les mesures correctives prises sur le calendrier de forgeage.
 Fabricants de traitement de pièces de fonderie forgéee Le forgeage et le moulage sont deux méthodes de traitement des métaux importantes dans l’industrie et leurs applications sont très variées. Ils présentent des différences significatives en termes de... Voir le produit →
Les pneus cloutés dominent le broyage de roches dures et de ciment brut, car les goujons en carbure renouvellent la texture de broyage à mesure que la matrice s'use ; les pneus superposés soudés ont du sens sur des aliments plus tendres et plus fins et dans les usines qui disposent déjà de capacités de soudage qualifiées sur site.
La question d'achat n'est pas de savoir quelle surface est la meilleure en général, mais laquelle correspond à votre taille d'alimentation, à votre force de pression spécifique et à la capacité de maintenance dont vous disposez réellement sur place.
Un dossier de livraison complet pour un pneu à rouleaux HPGR contient cinq groupes de documents : la certification des matériaux, les enregistrements de traitement thermique, les rapports CND volumétriques et de surface, les enregistrements dimensionnels et de faux-rond, et les données de vérification des goujons ou des superpositions.
Les bons de commande qui mentionnent ces documents d'emblée aboutissent rarement à des litiges, car les critères d'acceptation sont convenus avant la fusion de l'acier.
Le voile et la cohérence de la dureté comptent plus que la précision brute du diamètre, car un pneu travaille à l'intérieur d'un espace chargé mesuré en millimètres et chaque écart est multiplié par la force de séparation.
| Paramètre | Valeur généralement spécifiée | Que se passe-t-il s'il est manqué |
| Diamètre extérieur du pneu | 1,0 à 2,4 m, matched to the machine frame | L'écartement des rouleaux ne peut pas être réglé sans calage |
| Faux-rond après usinage final | Maintenu en dessous d'environ 0,10 mm | Chargement cyclique, lit inégal et vibrations à haute pression |
| Dureté du corps | 300 à 380 HB on the machined face | Fatigue de surface et arrachement précoce des goujons |
| Profondeur de dureté | Une courbe définie à 30 ou 50 mm | Un noyau mou se déforme plastiquement sous la force de séparation |
| Pas de motif de goujons | À environ 1 mm du dessin | Porter des bandeaux et des entailles localisées sur le visage |
| Ajustement de l'alésage et de l'arbre | Interférence définie par dessin, pas de montage manuel | Fluage sur l'arbre, frottement et fissuration au niveau de la rainure de clavette |
La qualification doit vérifier la propriété du processus plutôt que les réclamations du catalogue, car un fournisseur qui contrôle la fusion, le forgeage, le traitement thermique, le rechargement et l'inspection finale dans le cadre d'un seul système qualité peut retracer un défaut jusqu'à sa source au lieu de discuter à ce sujet.
L’approvisionnement en pneus de grande taille fonctionne mieux lorsque le fournisseur est engagé alors que les spécifications sont encore ouvertes. Lorsque le pneu, l'arbre et les boîtiers proviennent ensemble, cela vaut la peine contacter l'équipe de fabrication suffisamment tôt pour aligner le dessin, l'itinéraire du matériau et le plan d'inspection en un seul passage.
Un pneu clouté bien spécifié dans le broyage de ciment brut fonctionne généralement de 8 000 à 12 000 heures avant que les clous nécessitent une attention particulière, et le corps du pneu est généralement bon pour un ou deux cycles de resurfaçage. Les pneus qui perdent en profondeur de dureté ou en contrôle du voile atteignent souvent le même état en deux fois moins de temps.
Les deux itinéraires sont en production. Les pneus forgés dominent les grandes installations à haute pression, car le forgeage ferme la porosité interne et offre une réponse de dureté plus uniforme, tandis que les pneus coulés restent courants sur les petits rouleaux et dans les applications à basse pression.
Spécifier la dureté comme valeur de surface unique et traiter le fichier d'inspection comme facultatif. Les acheteurs qui fixent la courbe de dureté, le test de rétention des goujons et le niveau d'acceptation CND au stade de l'offre éliminent l'essentiel du risque qui apparaît ensuite comme une usure prématurée.
Oui, et cela raccourcit généralement le cycle d'assemblage. Un fournisseur disposant de capacités de moulage, de forgeage, de soudage et d'usinage important peut faire correspondre l'ajustement de l'alésage à l'arbre réel plutôt qu'à un dessin nominal, d'où proviennent la plupart des plaintes concernant la concentricité.
 N ° 16 Dayuanli Road, Yunting Street, Jiangyin City, Province du Jiangsu, Chine
 + 86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Fabricants de traitement mécanique de grands composants personnalisés