-

+ 86-13404286222
-


Renseignez-vous maintenant
+ 86-13404286222
Renseignez-vous maintenant
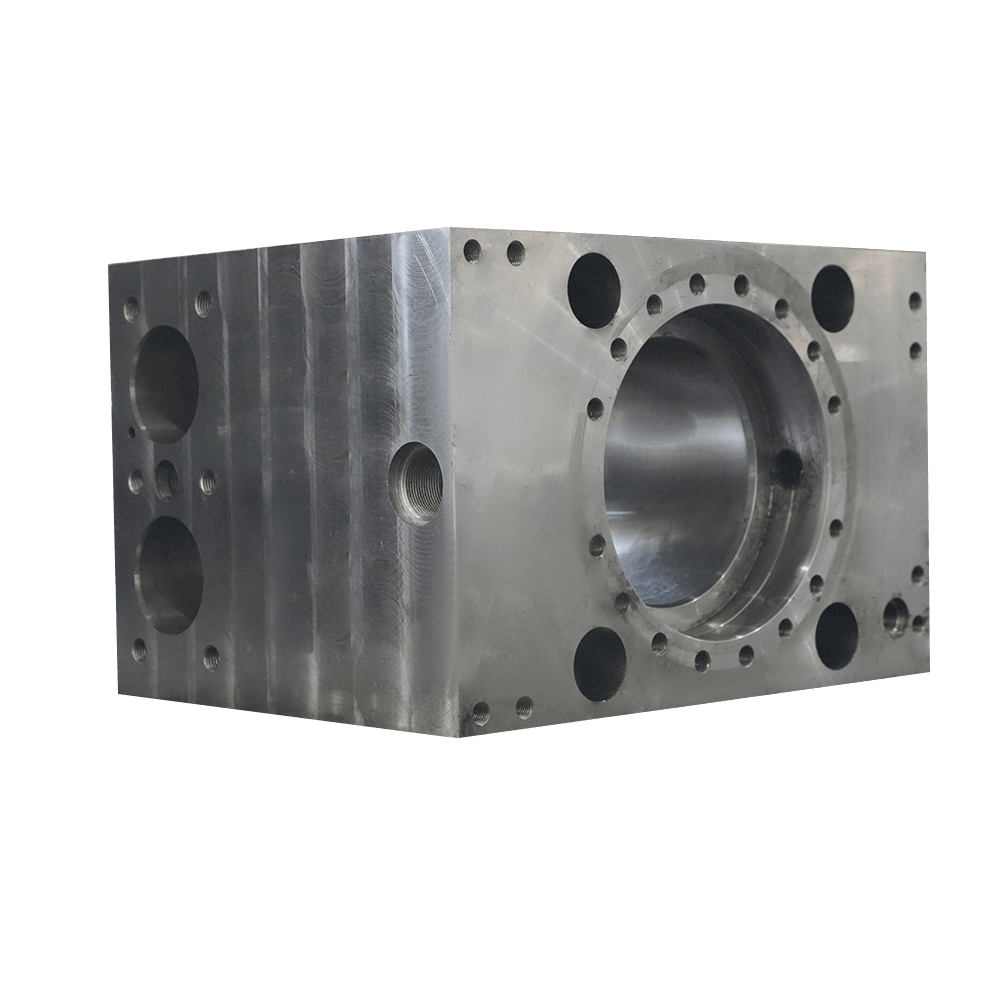
Un cylindre de compresseur de 4 tonnes avec une tolérance d'alésage de 0,04 mm et une fenêtre d'installation de 11 semaines expose une chaîne d'approvisionnement faible en dix minutes environ. Les grandes pièces échouent rarement au stade du dessin. Ils échouent lors du troisième refixage, lorsque la donnée s'est déplacée et qu'aucun document ne prouve où l'erreur est entrée dans le processus.
Ce guide est une méthode de travail d'acheteur pour rechercher des services d'usinage de gros composants pour les équipements industriels : ce que couvre réellement le champ d'application, comment lire l'enveloppe d'une machine, ce qu'un système qualité doit prouver sur papier et où se déroulent réellement les semaines entre la publication du dessin et l'expédition.
Les services d'usinage de grosses pièces couvrent l'usinage de finition et la certification dimensionnelle de pièces moulées, forgées ou soudées pesant environ 500 kg à 20 tonnes qui ne s'adapteront pas ou ne respecteront pas les tolérances sur les centres d'usinage verticaux standards.
Le poids décide quelle grue réserver. La caractéristique usinée détermine quel fournisseur peut proposer une offre, car l'arrondi de l'alésage, le parallélisme des brides et le profil des dents exigent chacun une machine-outil différente et une méthode d'inspection différente.
| Groupe de composants | Poids de travail | Caractéristiques usinées critiques | Objectif de l'inspection |
| Cylindres et corps de cylindre de compresseur | 1 à 5 tonnes | Rondeur d'alésage, concentricité, faces d'étanchéité | Jauge d'alésage, MMT, ressuage |
| Corps obturateurs anti-éruption | 2 à 8 tonnes | Planéité de la cavité du vérin, alésages de joint | Tests par ultrasons, tests de pression |
| Brides d'arbre principal d'énergie éolienne | 3 à 12 tonnes | Pas du cercle de boulons, parallélisme des brides | Tests par ultrasons, suivi laser |
| Accessoires pour turbines à vapeur | 1 à 6 tonnes | Diamètres des tourillons, profils de rainures de lame | Contrôles par magnétoscopie, contrôles d'arrondi |
| Galets et sièges de roulements universels | 0,5 à 8 tonnes | Cylindricité du diamètre extérieur, ajustements des roulements | Mesure de dureté et de rugosité |
| Crémaillères et engrenages de transmission | 0,3 à 3 tonnes | Profil de dent, pas cumulatif | Mesure d'engrenages, test de magnétoscopie |
Un grand cylindre de compresseur montre pourquoi la séquence est importante. La pièce moulée refroidit de manière inégale, donc un atelier compétent l'ébauche, laisse les contraintes s'installer, puis termine l'alésage sur une machine qui préserve les mêmes données partout.
 Moulage de fabricants de boîtiers de compresseur Les gros compresseurs adoptent généralement des conceptions structurelles robustes, capables de supporter des charges de haute intensité et ont donc de fortes capacités de fonctionnement continu. Annonce... Voir le produit →
Si un fournisseur ne peut pas décrire cette séquence d'ébauche lors de la première conversation technique, il propose une pièce qu'il n'a jamais usinée auparavant, quelles que soient les affirmations de son catalogue.
L’enveloppe de la machine disqualifie plus de fournisseurs que le prix. Une aléseuse à longue course, une table adaptée au poids de la pièce et une grue capable de faire tourner la pièce sont le ticket d'entrée, pas le différenciateur.
Un atelier compétent gère une combinaison d'équipements plutôt qu'une seule machine héroïque : centres d'usinage horizontaux, centres d'usinage à portique, aléseuses CNC, tours verticaux CNC à grande vitesse et centres de tournage-fraisage verticaux. Chaque type possède une famille différente de fonctionnalités, et leur chevauchement est ce qui maintient un travail hors du chemin critique.
Ces cinq réponses distinguent les ateliers qui appliquent des tolérances sur les pièces de plusieurs tonnes des ateliers qui possèdent simplement une grosse machine. Un fournisseur citant une précision de machine de 8 micromètres devrait être en mesure d'expliquer comment ce chiffre survit à trois opérations sur la même pièce.
La qualité du matériau peut ajouter ou supprimer deux semaines de temps machine, car les alliages résistants à la chaleur coupent à une fraction des vitesses de l'acier au carbone et s'écrouissent dès que la vitesse d'avance hésite.
| Matériel | Vitesse de coupe par rapport à l'acier 1045 | Principaux risques d'usinage | Utilisation typique |
| Acier au carbone et fonte ductile | 100 pour cent | Bavardage sur sections minces | Corps de cylindres, carters de compresseurs |
| Duplex inox 2205 | 40 à 50 pour cent | Écrouissage à faible avance | Brides, manchons, arbres |
| Inconel 718 (UNS N07718/2.4668) | 20 à 30 pour cent | Usure rapide des outils | Pièces forgées, bagues, manchons haute température |
| Haynes 188 (UNS R30188 / GH5188) | 15 à 25 pour cent | Alliage de cobalt abrasif, mauvaise rupture des copeaux | Tôle, bande et tige pour service haute température |
Ces multiplicateurs sont des chiffres de planification et non des allégations marketing. Un atelier qui propose de l'Inconel 718 aux vitesses de coupe de l'acier au carbone ne l'a jamais usiné ou a l'intention de perdre de l'argent sur la commande.
Les qualités spéciales exigent également une chaîne d'approvisionnement derrière la machine. Pièces forgées et usinées en Inconel 718, Haynes 188 et duplex 2205 se comportent différemment à la pointe, et un fournisseur doit être en mesure d'afficher les données de coupe et les références de travaux antérieurs pour chaque qualité plutôt que de les traiter comme une seule catégorie.
 Fabricants de traitement de pièces de fonderie forgéee Le forgeage et le moulage sont deux méthodes de traitement des métaux importantes dans l’industrie et leurs applications sont très variées. Ils présentent des différences significatives en termes de... Voir le produit →
Demandez le plan d’inspection et d’essai avant de demander le prix. L'ITP est le seul document qui attribue des responsabilités pour chaque dimension, et un fournisseur qui ne peut pas en émettre un dans la journée n'en délivrera pas non plus sous la pression du calendrier.
Un système fonctionnel pour les grandes pièces comprend des tests par particules magnétiques et par ultrasons, des tests de dureté, des mesures de rugosité de surface, ainsi que des micromètres et des pieds à coulisse calibrés selon un calendrier d'étalonnage documenté. Les inspecteurs formés à temps plein comptent plus que la liste des instruments, car les pièces de plusieurs tonnes sont vérifiées à chaque étape plutôt qu'à la fin.
Les projets de référence raccourcissent l’évaluation. Les fournisseurs livrant des constructeurs d'équipements établis tels que DANIELI, KOBELCO, ANDRITZ et ROSS ont déjà passé avec succès des audits que la plupart des acheteurs ne peuvent pas reproduire en une seule visite. La discipline du processus derrière usinage de haute précision de grandes pièces est également une liste de contrôle équitable à comparer avec la propre procédure écrite d'un fournisseur.
Les pièces critiques pour la sécurité placent à nouveau la barre plus haut. Un corps obturateur anti-éruption est inspecté par des tests par ultrasons et par un test de pression avant expédition, et les documents voyagent avec la pièce.
 Fabricants de obturateurs d'éruption pour puits de pétrole Obturateur d'éruption pour puits de pétrole Voir plus Voir le produit →
Un composant usiné de 3 à 5 tonnes nécessite normalement 14 à 18 semaines entre la sortie du dessin et l'expédition, et le moulage ou le forgeage consomme la plus grande partie de ce temps.
Courir après l'atelier d'usinage sauve rarement un planning, car l'usinage d'ébauche attend le soulagement des contraintes et la finition attend que l'ébauche libère la distorsion restante. La documentation, les CND et l'emballage peuvent se dérouler en parallèle avec la passe finale, et ce chevauchement est celui où une ou deux semaines sont raisonnablement récupérables.
La question décisive n'est pas de savoir qui peut trouver une machine, mais qui signe le rapport dimensionnel lorsqu'un alésage dépasse les tolérances.
La responsabilité d’une source unique est l’argument pratique. Lorsque le brut et la pièce finie proviennent de la même organisation, une non-conformité a un propriétaire au lieu de trois, et l'action corrective atterrit sur le processus plutôt que sur le contrat. Les intermédiaires fonctionnent toujours bien pour les pièces standards avec des spécifications fermées et des tolérances généreuses.
Prévoir 14 à 18 semaines à compter de la sortie du dessin pour un composant de 3 à 5 tonnes. Le moulage ou le forgeage prend environ 5 à 6 semaines, la finition 3 à 4 semaines et l'inspection avec documentation environ 1 semaine. Les nouveaux modèles ajoutent 2 à 3 semaines.
Une précision machine d'environ 8 micromètres est réalisable sur un centre d'alésage ou un portique bien entretenu, mais la tolérance des pièces dépend du nombre de configurations et du contrôle thermique. Des tolérances de finition réalistes pour les alésages et les ajustements de roulements sur des pièces de plusieurs tonnes se situent dans la bande de 0,02 à 0,05 mm lorsque la pièce reste à l'intérieur d'une chaîne de référence.
N’importe quelle qualité de nickel, de cobalt ou duplex. L'Inconel 718 (UNS N07718), le Haynes 188 (UNS R30188) et l'acier inoxydable duplex 2205 coupent à 15 à 50 % des vitesses de l'acier au carbone et durcissent rapidement. Demandez les données de coupe et une référence de travail antérieur dans le même grade.
Points d'arrêt, une liste d'instruments avec l'état d'étalonnage, les critères d'acceptation par dessin, les méthodes et couvertures CND, la traçabilité des matériaux par numéro de chaleur et le nom de la personne qui signe la version finale.
 N ° 16 Dayuanli Road, Yunting Street, Jiangyin City, Province du Jiangsu, Chine
 + 86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Fabricants de traitement mécanique de grands composants personnalisés